扫一扫加我好友


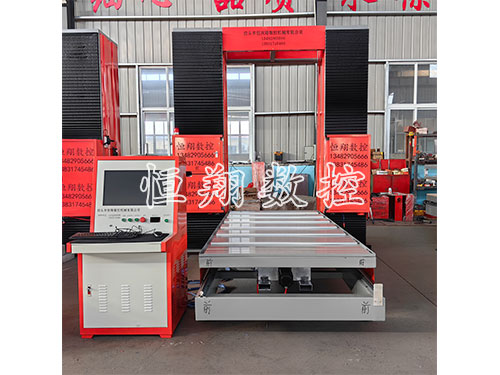
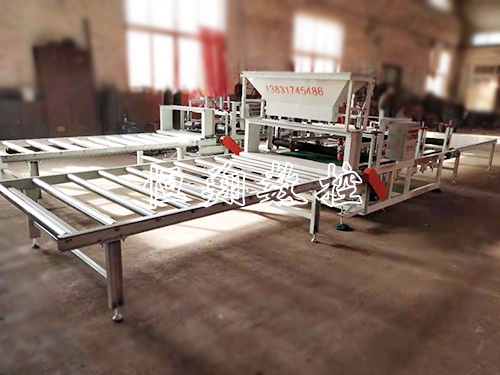
发泡陶瓷切割设备在批量生产中,进料卡顿是高频设备故障,主要表现为原料推送停滞、进料速度忽快忽慢、原料偏移卡堵、进料机构异响停机等问题。进料卡顿不仅会直接中断生产节奏、降低加工产能,还会造成陶瓷原料挤压破损、设备传动部件磨损、切割尺寸偏差等次生问题,严重影响生产速率和产品合格率。结合现场实操经验,准确排查卡顿诱因、采取针对性处理方式,可快解决进料卡顿问题,恢复设备正常运行。
发泡陶瓷质地坚硬、重量大、硬度不错,相较于普通泡沫原料,进料推送负荷愈大,愈容易出现卡堵、推送不畅的问题。进料卡顿诱因主要分为原料摆放问题、机械传动问题、参数设置问题、粉尘杂物阻碍四大类,处理卡顿问题需先准确定位故障根源,再对症整改,避免盲目拆解设备造成二次故障,实现快停机、快修理、快复产。
一、原料摆放与物料卡堵问题处理。这是基础、高发的卡顿原因,原料摆放偏移、倾斜、堆叠错位,或原料尺寸超标、边角凸起,都会导致进料推送时卡堵停滞。处理方式为立即停机断电,清理进料工位卡堵的原料,规整进料台面物料,将偏移、倾斜的原料重新摆正,确定原料居中摆放、贴合进料推送基准面,无偏移、无凸起、无堆叠。针对尺寸超差、边角异形的原料,提前修整边角、单单次进料,禁止强行批量推送。同时清理进料台面残留的陶瓷碎屑、硬质杂物,去掉原料推送过程中的物理阻碍,全部解决物料卡堵型卡顿。
二、进料传动机构故障处理。进料电机、推送丝杆、传动齿轮、进料滚轮磨损卡顿,是机械类卡顿的核心原因。设备长期高负荷推送硬质陶瓷原料,易出现齿轮咬合干涩、丝杆积尘卡顿、滚轮磨损打滑、电机动力不足等问题。处理时停机断电,拆解进料机构防护外壳,清理丝杆、齿轮、滚轮缝隙堆积的陶瓷粉尘和硬质碎屑,对干涩磨损的传动部件加注用润滑油,修理卡顿干涩问题。检查齿轮咬合间隙、滚轮贴合度,对磨损严重、打滑失效的滚轮、齿轮、轴承及时替换,校准传动位置,确定进料传动顺畅、动力传输稳定,无打滑、无卡顿。
三、设备进料参数适配问题处理。进料速度过快、进给量参数超标,超出设备推送负荷,会导致设备推送无力、瞬时卡顿、启停不稳。发泡陶瓷硬度不错、重量大,沿用轻质泡沫原料的进料参数,易出现负荷过载卡顿。处理方式为进入设备数控系统,下调进料推送速度和单次进给量,匹配陶瓷原料的重量和硬度,采用低速匀速推送模式,避免瞬时高负荷推送造成卡顿。优化启停缓冲参数,取消速启停模式,让进料机构平稳提速、匀速推送、平稳停机,避免启停瞬间的卡顿偏移问题。
四、限位与感应系统故障处理。进料限位传感器偏移、积尘失灵、好用度不足,会导致设备误判物料位置,出现虚假卡顿、进料停滞问题。处理时清理传感器表面覆盖的粉尘杂质,擦拭感应探头,确定感应好用准确;校准传感器安装位置,纠正偏移、松动的感应部件,恢复正常感应信号。若传感器老化失灵,及时替换适配型号配件,确定进料定位准确,避免系统误判引发的卡顿故障。
故障修理完成后,需要进行空载试运行和试切测试,开启低速进料模式,多次测试进料运行状态,确认进料顺畅、无卡顿、无偏移、无异响后,方可恢复批量生产。同时建立前置防预机制,原料上料前规整摆放、定期清理进料机构粉尘、按月保养传动部件、按需适配进料参数,从源头减少卡顿故障复发。
发泡陶瓷切割设备进料卡顿问题可防可治,通过准确分类排查、针对性对症处理,能够快率不错解决各类卡顿故障,缩短设备停机时长。常态化的故障处理与前置防预,可确定进料系统稳定运行,提升设备连续量产能力,减少原料损耗和设备磨损,全部提升发泡陶瓷切割生产的稳定性与速率不错性。