扫一扫加我好友


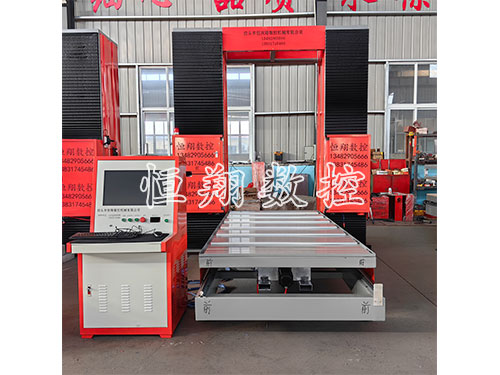
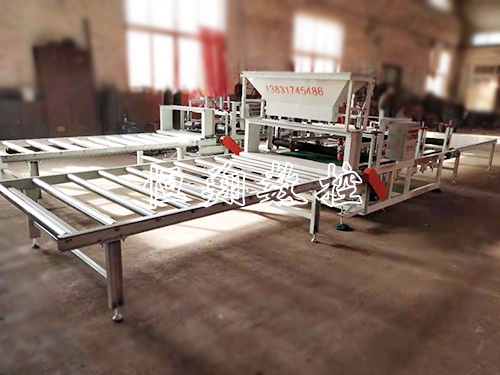
EPS线条多用于建筑外墙装饰工程,对尺寸精度、弧度造型、表面规整度的统一性要求高,批量产品偏差过大会直接影响现场安装拼接效果与工程美观度。EPS线条切割机依靠数控程序控制切割轨迹与成型尺寸,程序参数偏差、轨迹补偿不正确、程序适配性不足,是批量产品一致性差的核心原因。在批量生产前准确调试数控程序、优化运行参数、固化工艺标准,能够去掉个体产品偏差,实现大批量EPS线条产品规格统一、造型标准、质量稳定。
批量产品一致性差的主要表现为尺寸偏差、弧度不一、切口错位、长短误差超标,核心诱因集中在程序层面。原始程序轨迹补偿参数单一,无法适配原料轻微差异、设备运行微偏差;程序启停、变速参数不正确,切割成型不一致;多批次生产未固化程序参数,人为微调、参数混乱导致批量偏差;程序零点频繁偏移,定位基准不统一,造成产品尺寸误差累积。
开展程序调试,起先需做好**基准校准调试**,加工前统一设备数控零点、定位基准、坐标参数,校准设备行走精度、切割平行度,确定程序运行基准统一,从源头去掉基准偏差导致的批量误差。清零设备历史补偿参数,结合当前设备运行状态、原料特性重新测算准确补偿值,优化轨迹补偿参数,修正设备机械微偏差。
其次开展**轨迹与速度程序调试**,针对直线线条、圆弧线条、异形线条分别调试专属程序,优化分段变速参数,确定曲线轨迹顺滑、直线切割规整,去掉成型差异。调整程序启停缓冲参数,弱化设备启停抖动误差,让各件产品的切割起始、收尾状态全部一致,避免残缺、尺寸偏差。
批量生产前落实**调试核验制度**,加载调试完成的程序试切产品,准确测量尺寸、弧度、平整度,对比设计标准,根据细微偏差微调程序参数,直至达标。合格后立即锁定数控程序参数,禁止随意改动,确定后续批量生产参数统一、工艺统一。
针对多规格产品建立程序库,分类保存调试合格的标准程序,后续同规格产品直接调用定型程序,无需重复调试,全部避免人为调试偏差。定期复检程序精度,长时间量产、设备移位后重新校准程序参数,修正累积误差,持续稳定产品一致性。
同时规范程序操作流程,避免私自修改参数、混用程序、误操作等问题,统一操作人员调试标准,实现程序调试标准化、规范化。
综上,程序精度是EPS线条批量产品一致性的核心确定。通过基准校准、轨迹优化、参数固化、核验、程序库管理的系统化调试方法,能够全部解决批量产品偏差问题,大幅提升产品标准化、统一化品质,达到工程批量供货标准。