扫一扫加我好友


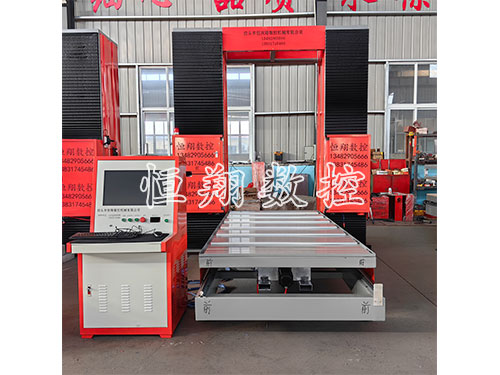
EPS线条在建筑装饰区域应用普遍,成品表面的平整度直接关系到安装效果和外观品质。在实际生产中,不少厂家会面临切割面凹凸、线条边缘波浪起伏、厚度不均等平整度问题,这些现象往往与设备参数的设定密切相关。正确调试设备参数,是提升EPS线条成品平整度的手段。围绕参数调试的要点、步骤和注意事项进行说明。
影响平整度的因素多,主要集中在切割温度、进给速度、电热丝张紧状态、支撑定位方式以及材料本身的密度均匀性等方面。切割温度过高或过低,都会使切割面出现烧焦或毛糙现象;进给速度与温度不匹配时,容易产生波浪纹;电热丝张紧不足,切割时会产生偏移;工件定位不牢,加工过程中发生位移,同样会造成表面不平。因此,参数调试需要围绕这些关键环节系统展开。
调试过程建议遵循先基础后细化的顺序。一步是检查并校准基础状态,确认电热丝张紧均匀、导向部位顺畅、工件夹紧,基础状态不达标时,仅调整参数难以获得理想效果。二步是设定初始温度,依据所切EPS材料的密度和厚度,选择适中的起始温度,过高的起始值会增加烧边风险。第三步是匹配进给速度,速度过慢会导致局部过热,速度过快则增大切割阻力,应通过小批量试切逐步找到两者的适当组合。每次调整只改变一个变量,记录切割效果,便于准确判断参数与结果之间的对应关系。
温度和速度的匹配是提升平整度的主要。通常而言,材料密度越大、厚度越厚,需要适当提升温度并降低速度,以确定热量充足传导;密度低、厚度薄的线条,则宜采用较低温度和较快度,避免过度加热造成表面塌陷。实际操作中,可先以中等参数试切一段,观察切割面的平整程度和边缘状态,再根据试切结果进行微调。试切应选取与正式生产相同的材料和规格,避免因材质差异导致参数失准。
电热丝的张紧状态对平整度的影响同样不可忽视。张紧不足时,切割过程中电热丝受热后容易下垂或偏移,导致切割面出现弧形或波浪。建议在每次调试前检查张紧装置,使电热丝保持适度绷紧,同时确认两端受力均匀。切割过程中的张力波动也可能来自导向轮的磨损,定期检查导向部件状态,有助于维持稳定的切割轨迹。此外,工件定位方式也应纳入调试范围,定位基准面应平整,夹紧力要适度,既要防止工件移动,又要避免夹持变形。
参数调试完成后,应进行批量小样验证。通过连续切割多件样品,检查平整度的一致性和稳定性,若个别件出现偏差,需排查是否为材料密度波动或设备间歇性故障所致。调试记录应详细保存,包括材料规格、温度、速度、张紧状态等参数组合,为后续同类加工提供参考。当材料批次或环境温度变化明显时,应重新审视参数设置,不宜盲目沿用旧参数。
提升EPS线条成品平整度,关键在于对温度、进给速度、电热丝张紧和工件定位等参数进行系统调试,并在基础状态的前提下逐步优化。通过规范的调试流程和细致的试切验证,操作人员能够建立起适合自身设备和材料的参数组合,从而稳定地获得表面平整、边缘整齐的EPS线条成品,达到外观和安装要求。