扫一扫加我好友


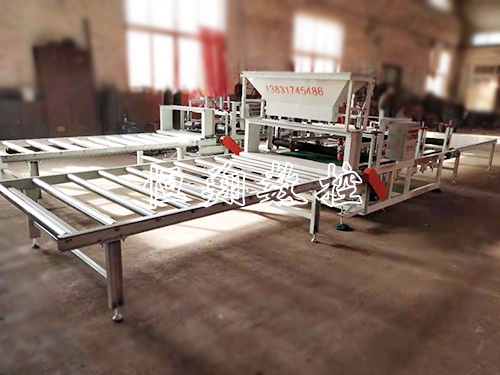
发泡陶瓷原料根据配方、烧制工艺的不同,硬度、密度、孔隙度存在明显差异,硬度跨度大。发泡陶瓷绳锯机的切割速度、张力、进给量、冷却参数若统一设置,易出现软料崩边、硬料切割卡顿、切面粗糙、绳锯磨损过快等问题。准确适配不同硬度原料的设备参数,是提升发泡陶瓷切割质量、降低耗材损耗、确定生产稳定的关键。
发泡陶瓷原料主要分为低硬度、中硬度、硬度不错三个等级,不同等级原料的物理特性差异明显,对绳锯机的切割阻力、摩擦损耗、进给速度要求全部不同。低硬度原料质地疏松、孔隙大,切割阻力小,易出现崩边、掉渣问题;中硬度原料质地均匀,适配常规标准参数,是生产中常见的原料类型;硬度不错原料质地致密、密度高,切割阻力大,易卡顿、易磨损绳锯,需降低作业负荷、优化切割参数。准确区分原料硬度、匹配对应参数,可从根本上提升切割良品率。
针对低硬度发泡陶瓷原料,适配轻量化、匀速化切割参数。低硬度原料抗冲击性弱,过快的进给速度和过大的绳锯张力,会直接导致切面崩裂、边角缺损。参数设置上,需下调设备进给速度,保持低速匀速进给,避免瞬时冲击力破坏原料结构;绳锯张力设置为标准低值,确定绳锯紧绷但不产生挤压,减少原料受压变形、崩边问题;切割线速度保持中等平稳数值,避免切割带来的摩擦震动。同时适当提升冷却喷淋流量,及时带走切割产生的碎屑,避免碎屑摩擦切面造成划痕,确定切面平整光洁。
针对中硬度发泡陶瓷原料,采用标准基准参数,适配常态化批量生产。中硬度原料结构稳定、切割阻力适中,是通用性强的原料规格,可沿用设备出厂标准基准参数。进给速度设置为常规匀速档位,无需提速或降速,兼顾生产速率与切割质量;绳锯张力调节至标准中间值,确定切割过程稳定无抖动、无偏移;冷却系统采用常规喷淋参数,持续降温除尘,避免高温灼伤切面。该参数模式适配绝大多数常规订单,可长期稳定运行,只需根据原料细微差异小幅微调即可。
针对硬度不错发泡陶瓷原料,采用低负荷、慢进给、稳张力的参数组合。硬度不错原料切割阻力大,强行切割会造成绳锯过载磨损、设备传动负荷超标、切面粗糙不平等问题。参数设置需大幅下调进给速度,降低设备推进负荷,让绳锯匀速缓慢切割,逐步打磨切割原料;适度提升绳锯基础张力,避免硬料切割时绳锯松弛抖动、轨迹偏移;适当增加冷却喷淋压力和流量,速率不错带走切割摩擦产生的高温,防止绳锯高温老化、原料切面灼烧发黑。同时缩短单次连续切割时长,分段完成大尺寸硬料切割,避免设备长时间超负荷运行。
除核心切割参数外,还需配套调整辅助参数适配原料硬度。原料硬度越高,需适当降低设备启停速度,采用缓冲启停模式,减少瞬时受力冲击;硬度越低,可小幅提升启停平顺度,提升生产速率。同时根据原料厚度配合参数调整,厚料无论硬度不错低,均需放缓进给速度,薄料可适度提速,实现参数细致化适配。生产过程中,操作人员可提前取样试切,根据试切切面效果微调参数,形成适配不同批次原料的专属参数方案。
发泡陶瓷绳锯机的参数适配是细致化生产的核心环节,不同硬度原料的差异化参数调节,能够解决各类切割缺陷,平衡生产速率与产品质量。通过标准化、细致化的参数匹配,可大幅降低绳锯耗材损耗,减少产品次品率,提升切面平整度与美观度,让设备适配多样化发泡陶瓷原料的加工需求,实现稳定的量产作业。