扫一扫加我好友


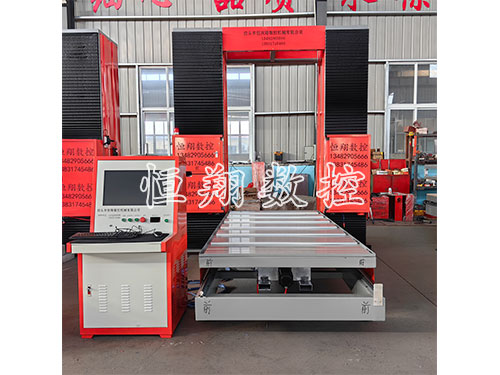
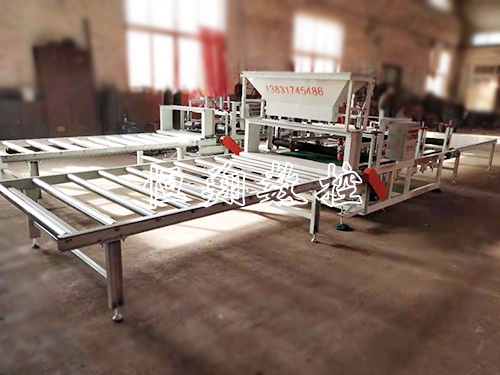
发泡陶瓷绳锯机是硬质地材切割加工的用设备,依靠金刚石绳锯往复运动实现硬质发泡陶瓷准确切割,具备切割断面平整、适配异形加工的优点。绳锯是设备核心易损部件,在连续作业中,受材质磨损、操作不当、设备偏差、工况恶劣等因素影响,易出现断绳故障。断绳问题突发性强、随机性高,一旦发生需停机替换、重新对位调试,严重影响生产进度,增加耗材损耗与生产成本。系统排查断绳故障诱因、落实常态化防预措施,是确定绳锯机连续运行、降低设备故障率的关键工作。
现场断绳故障主要分为磨损性断绳、受力性断绳、设备性断绳三类。磨损性断绳为正常损耗超限,绳锯长期切割硬质陶瓷材料,表层金刚石颗粒磨损、绳体钢丝疲劳老化,承载力持续下降,达到使用限度后发生断裂。受力性断绳多为操作不当导致,切割进给速度过快、下压负荷过大、工件固定偏移,造成绳锯瞬时受力过载、单边拉扯紧绷,直接拉断绳体。
设备性断绳隐蔽性强,设备导向轮偏移、卡顿、磨损不均,导致绳锯运行轨迹偏移、局部摩擦加剧;设备张紧度调节不当,过紧造成绳体疲劳加速,过松造成绳体抖动、扭曲打结;轴承卡顿、传动不稳,引发绳体瞬时受力不均,是高频隐形断绳诱因。此外,加工粉尘堆积、冷却不到位,绳体高温磨损加剧,也会大幅提升断绳概率。
故障排查需遵循由外至内、由简至繁的流程。起先检查绳体磨损状态,判定是否为正常老化损耗,排查绳体打结、扭曲、局部破损点位。其次核验工件固定状态、切割进给速度,排查是否存在过载受力、偏载切割问题。然后全部检查设备导向轮、张紧机构、传动部件、冷却系统,排查轮体偏移、卡顿、张力失衡、冷却不足等设备故障隐患,准确定位断绳根源。
常态化防预措施可从根本降低故障频次。规范切割作业参数,根据陶瓷硬度、厚度匹配正确进给速度,避免进给、超负荷切割,确定绳锯受力均匀、运行平稳。定期检查调节绳锯张紧度,维持标准张力区间,避免过紧疲劳、过松抖动。
每日清理设备粉尘、碎屑,确定导向轮、传动结构运转顺滑,定期养护轴承、滑轮部件,及时愈换磨损严重的导向配件。确定冷却系统正常运行,持续降温散热,降低绳体高温磨损损耗。建立绳体使用台账,根据加工时长及时替换老化绳锯,避免超期服役引发的突发断绳故障。
综上,发泡陶瓷绳锯机断绳故障多为可控、可防预的工况问题。通过准确的故障排查体系与多角度的防预管控措施,能够降低断绳故障频次,减少停机损耗,确定绳锯机设备长期稳定、速率不错连续作业。