扫一扫加我好友


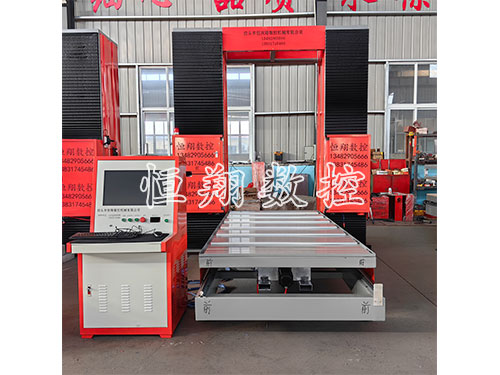
泡沫切割机在EPS泡沫、欧式构件、泡沫异形产品加工中应用普遍,成品切割面平整度是衡量产品加工质量的核心指标。实际生产过程中,切割面出现毛刺、波浪纹路、凹凸起伏、边缘塌陷、局部倾斜等不平整问题常见,不仅影响产品外观规整度,还会导致后续打磨、修补工作量增加,提升原料损耗与人工成本。切割面不平整问题并非单一因素导致,而是设备机械状态、运行参数、加工工况、原料状态多重因素叠加形成的工艺缺陷,准确判别诱因、落实调整方案,是提升泡沫切割成型质量的关键。
切割面不平整的核心诱因主要包含四大类别。一是机械设备精度异常,设备导轨磨损、卡顿、润滑不足,行走过程出现轻微抖动、停顿;传动部件间隙过大、走位不稳,切割运行轨迹偏移;切割组件松动、张力不均,切割过程轻微晃动,直接造成切割面波浪纹、凹凸不平。二是运行参数设置不正确,切割速度过快,刀具来不及平稳切透泡沫材料,造成表层撕裂、毛边;速度忽快忽慢、变速不正确,形成分段纹路;切割温度过高,泡沫局部热熔塌陷,出现凹陷不平。
三是原料与装夹问题,泡沫原料密度不均、软硬不一致,切割阻力不稳定;原料摆放偏移、固定不牢,加工过程轻微位移、震动,造成切面倾斜不规整。四是环境与操作问题,作业场地震动、风力干扰,设备水平偏移,操作人员调试不准确,导致批量产品切面质量参差不齐。
针对各类不平整缺陷,需落实对应准确调整方案。设备机械问题优先整改,定期清理、润滑导轨与传动结构,修理磨损部件、去掉传动间隙,紧固切割组件,确定切割运行平稳无抖动、走位准确无偏移,从机械层面确定切割稳定性。
优化数控切割参数体系,根据泡沫厚度、密度、造型匹配匀速切割参数,避免急加速、急减速,保持全程匀速走刀;细致化调控切割温度,避免高温热熔、低温切不透问题,确定切面平整顺滑。规范原料固定方式,加工前校准原料摆放位置,固定工件,避免加工位移,对密度不均的原料提前筛选分类,单适配加工参数。
规避环境干扰,设备摆放保持水平稳固,远离震动设备,封闭作业区域减少风力干扰;严格执行试切制度,每批次生产前试切核验切面平整度,微调参数稳定工艺后再批量生产。对已出现的瑕疵产品,针对性修整打磨,同时复盘工艺问题,避免批量质量缺陷。
常态化开展设备精度校准与工艺优化,持续积累适配不同产品的加工参数,形成标准化工艺体系,从设备、参数、操作、环境多角度避免切面不平整问题。
综上,泡沫切割机切割面不平整是生产中高频工艺缺陷,诱因复杂且可全部防控。通过准确排查设备机械隐患、优化切割工艺参数、规范原料装夹与操作流程,能够全部改进切割面成型质量,提升泡沫产品平整度与外观合格率,降低后续加工损耗。